| 材质:PPR | 壁厚:壁厚6323mm | 产地:产地5713 |
| 抗压强度:抗压强度3669 | 类型:类型9696 | 品牌:品牌3793 |
| 特殊功能:特殊功能3639 | 型号:型号4792 | 直径:直径3266 |
| 产品规格:产品规格4940 |
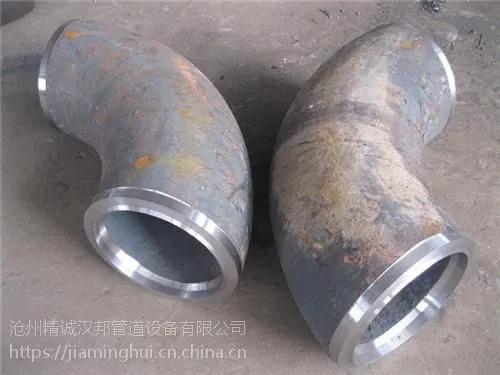
热推成形合金弯头
热推弯头成形工艺是采用专用弯头推制机、芯模和加热装置,使套在模具上的坯料在推制机的推动下向前运动,在运动中被加热、扩径并弯曲成形的过程。 热推弯头的变形特点是根据金属材料塑性变形前后体积不变的规律确定管坯直径,所采用的管坯直径小于弯头直径,通过芯模控制坯料的变形过程,使内弧处被压缩的金属流动,补偿到因扩径而减薄的其它部位,从而得到壁厚均匀的弯头。
热推弯头成形工艺具有外形美观、壁厚均匀和连续作业,适于大批量生产的特点,因而成为碳钢、合金钢弯头的主要成形方法,并也应用在某些规格的不锈钢弯头的成形中。
成形过程的加热方式有中频或高频感应加热(加热圈可为多圈或单圈)、火焰加热和反射炉加热,采用何种加热方式视成形产品要求和能源情况决定。

电力标准号 描述
GB2000火电发电厂汽水管道零件及部件典型设计手册
DL/T515-93电站弯管
D-GD87-1101 管道零件及部件典型设计
管件执行标准之化工标准:标准号 描述
HGJ514 碳钢、低合金钢无缝对焊管件
HGJ528 钢制有缝对焊管件
HGJ10 锻钢制承插焊管件
HGJ529 锻钢制承插焊、螺纹和对焊接管台
HGJ-44-76-91 钢制管法兰、垫片、紧固件
HG20592-20635 钢制管法兰、垫片、紧固件
合金弯头冲压成形
冲压成形弯头是最早应用于批量生产无缝弯头的成形工艺,在常用规格的弯头生产中已被热推法或其它成形工艺所替代,但在某些规格的弯头中因生产数量少、壁厚过厚或过薄。
产品有特殊要求时仍在使用。弯头的冲压成形采用与弯头外径相等的管坯,使用压力机在模具中直接压制成形。
在冲压前,管坯摆放在下模上,将内芯及端模装入管坯,上模向下运动开始压制,通过外模的约束和内模的支撑作用使弯头成形。
与热推工艺相比,冲压成形的外观质量不如前者;冲压弯头在成形时外弧处于拉伸状态,没有其它部位多余的金属进行补偿,所以外弧处的壁厚约减薄10%左右。但由于适用于单件生产和低成本的特点,故冲压弯头工艺多用于小批量、厚壁弯头的制造。