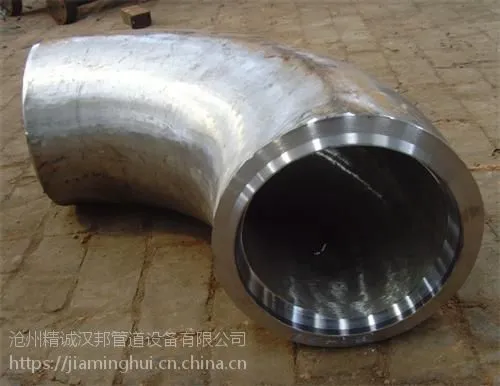
| 材质:PPR | 壁厚:壁厚4935mm | 产地:产地6009 |
| 抗压强度:抗压强度1505 | 类型:类型1492 | 品牌:品牌6874 |
| 特殊功能:特殊功能8228 | 型号:型号6479 | 直径:直径4406 |
| 产品规格:产品规格2027 |
20#钢的特性
(1)特性 该钢属于优质低碳碳素钢,冷挤压、渗碳淬硬钢。该钢强度低,韧性、塑性和焊接性均好。抗拉强度为253-500MPa,伸长率≥24%。20特性与15钢基本相仿,但强度稍高。用途:适用于制造汽车、拖拉机及一般机械制造业中建造不太重要的中小型渗碳碳氮共渗等零件,如汽车上的手刹蹄片、杠杆轴、变速箱速叉、传动被动齿轮及拖拉机上凸轮轴、悬挂均衡器轴、均衡器内外衬套等;在热轧或正火状态下用于制造受力不大,而要求韧性高的各种机械零件;在重、中型机械制造业中,如锻制或压制的拉杆、钩环、杠杆、套筒、夹具等。在汽轮机和锅炉制造业中多用于压力≤6N/平方,温度≤450℃的非腐化介质中工作的管子、法兰、联箱及各种紧固件;在铁路、机车车辆上用于制造十字头、活塞等铸件。正火可促进该钢球化,细化大块状先共析铁素体,改进小于160HBS毛坯的切削性能。该钢模具零件工艺路线为:下料→锻造模坯→退火→机械粗加工→冷挤压成型→再结晶退火→机械精加工→渗碳→淬火、回火→研磨抛光→装配。
(2)供货状态及硬度 未热处理态,硬度≤156HBS。

合金弯头冲压成形
冲压成形弯头是最早应用于批量生产无缝弯头的成形工艺,在常用规格的弯头生产中已被热推法或其它成形工艺所替代,但在某些规格的弯头中因生产数量少、壁厚过厚或过薄。
产品有特殊要求时仍在使用。弯头的冲压成形采用与弯头外径相等的管坯,使用压力机在模具中直接压制成形。
在冲压前,管坯摆放在下模上,将内芯及端模装入管坯,上模向下运动开始压制,通过外模的约束和内模的支撑作用使弯头成形。
与热推工艺相比,冲压成形的外观质量不如前者;冲压弯头在成形时外弧处于拉伸状态,没有其它部位多余的金属进行补偿,所以外弧处的壁厚约减薄10%左右。但由于适用于单件生产和低成本的特点,故冲压弯头工艺多用于小批量、厚壁弯头的制造。
20#钢钢管管件的力学性能(1)相变点温度(近似值)Ac1=735℃,Ac3=855℃,Ar3=835℃,Ar1=680℃
(2)正火规范 温度920~950℃,出炉空冷。硬度131~156HBS。
(3)冷压毛坯软化处理规范 温度700~720℃,保温时间8~15h,再以50~100℃/h的冷速,随炉降至温度≤550~600℃,出炉空冷。处理前硬度≤143HBS,软化后硬度≤131HBS。
(4)淬火规范 温度910℃±10℃,10%NaCl盐水冷却。
(5)实测屈服强度fy=245Mpa,弹性模量E=206Gpa,泊松比ν=0.3。
(6)抗剪强度275~392MPa,抗拉强度为253~500MPa,屈服强度为275MPa,延伸率为25%。
(7)退火温度只要600-650度,保温时间在1-2h。